
Kysy pakkausinsinööriltä, mikä saa hajuvesipullon tuntumaan luotettavalta, ja vastaus ei ole lasi. Se on pumppu. Alumiinihajuvesipumpun on toimittava tiukoissa toleransseissa: vaipan, kauluksen ja sisäisten venttiiliosien on oltava millimetrin murto-osan kohdakkain, tai pumppu vuotaa, suihkuttaa epätasaisesti tai menettää tehon. Näiden pumppujen valmistustavan ymmärtäminen auttaa ostajia arvioimaan toimittajan kykyä, asettamaan realistisia laatuodotuksia ja välttämään pakkaushäiriöt täyttölinjalla.
Alumiininen hajusteiden spraypumppu ei ole yksittäinen materiaali tai yksittäinen prosessi. Se on metalli-, muovi- ja elastomeeriosien kokoonpano. Alumiinikuori, kaulus ja kansi on yleensä muodostettu metallikelasta tai aihiosta; mäntä, varsi ja toimilaitteen suutin ovat ruiskupuristettua muovia; venttiilin jousi ja pallo ovat ruostumatonta terästä; ja tiivistetiiviste on valmistettu tuoksuvalmisteiden kanssa yhteensopivasta elastomeerista.
Jokainen materiaali valitaan tiettyä työtä varten. Alumiini antaa pumpulle rakenteellisen jäykkyyden ja ensiluokkaisen viimeistelyn. Muovi tarjoaa vähäkitkaisen liikkeen ja tarkan mittausgeometrian. Ruostumaton teräs tarjoaa tasaisen jousivoiman. Näiden materiaalien yhdistelmä määrittää, kuinka monta mikrolitraa tuoksua annostellaan, kuinka paljon voimaa tarvitaan toimilaitteen painamiseen ja pysyykö pumppu vuotamattomana kuljetuksen ja varastoinnin aikana.
Useimmat alumiinipumpun kuoret alkavat litteästä kiekosta, joka on leikattu kelasta. Puristin syvävetää levyn kuppiin, sitten piirtää sen uudelleen ja leikkaa sen saavuttaakseen tavoitehalkaisijan ja seinämän paksuuden. Sama meisto- ja muovauskyky tuottaa alumiinikauluksia ja korkkeja. Talon sisäinen alumiinileimaus on yksi syy, miksi valmistaja voi hallita seinämän paksuutta ennen pumpun kokoamista.
Jos seinämän paksuus vaihtelee jopa muutaman sadasosan millimetrin, puristus ei pysty muodostamaan tasaista tiivistystä pullon kaulan ympärille. Vanteen purseet voivat vahingoittaa tiivistettä. Pintanaarmut voivat tulla näkyviin anodisoinnin jälkeen. Nämä ongelmat ratkaistaan parhaiten leimausvaiheessa, ei pumpun asennuksen jälkeen.
Puristuspumput luottavat kuoren kykyyn muuttaa muotoaan lasin kaulan ympärillä halkeilematta. Kuoren sisähalkaisija, puristuksen syvyys ja vanteen kunto on kaikki valvottava. Ruuvipumput sitä vastoin tarvitsevat tarkasti muotoiltuja kierteitä, jotka vastaavat pullon viimeistelyä.
Esimerkki tästä muotoillusta alumiinirakenteesta on 20 mm:n alumiininen ruuvin hajuvesipumppu sumutin , joka yhdistää 20,8 mm:n ulkohalkaisijan kierteitettyyn alumiinikoteloon.
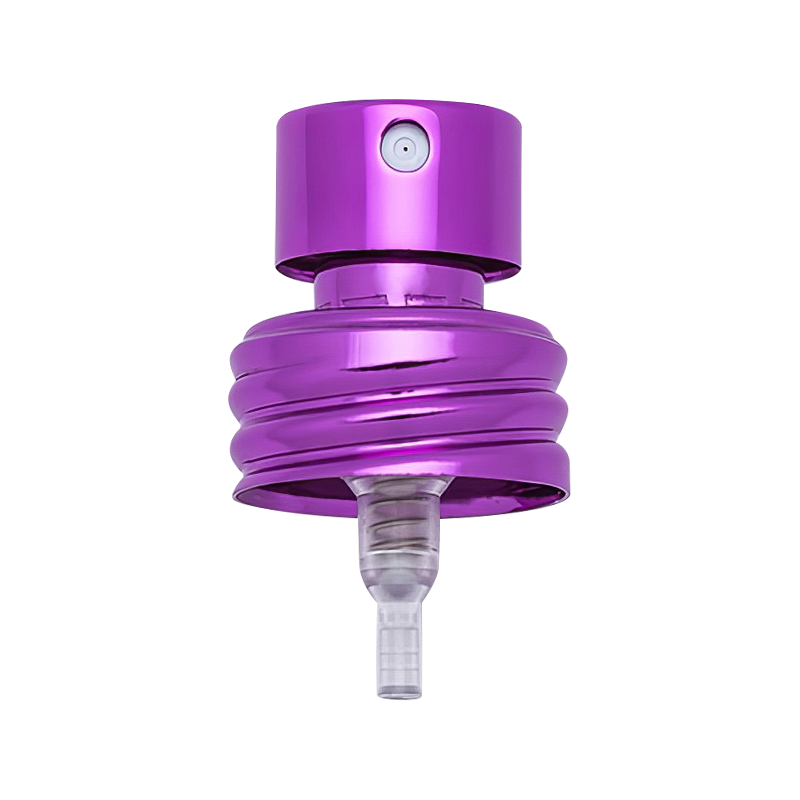 Räätälöity XY-LK-20.8CK 20mm alumiininen ruuvihajuvesipumpun sumutin OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. on erikoistunut räätälöityihin ja tukkumyyntiin XY-LK-20.8CK 20 mm alumiiniruuvihajuvesien hienosumupumppuun ... Näytä tuote →
Alumiinikuoren sisällä on pumppumekanismi: mäntä, varsi, pallotakaiskuventtiili, jousi ja upotusputki. Suurin osa näistä sisäosista on muovia ja valmistetaan ruiskuvalulla. Niiden mittatarkkuus määrää suihkekohtaisen annostuksen.
Tuoksupumppuja kuvataan usein niiden teholla, kuten tavallisella 90 mikrolitran iskulla. Tämä luku tulee annostelukammion halkaisijasta ja tehollisesta iskunpituudesta. Hieman ylimitoitettu mäntä voi lisätä kitkaa; alimitoitettu voi päästää nesteen ohi kammion. Oikea ruiskuvalu pitää osan geometrian vakaana suurilla tuotantosarjoilla.
Pienikin välähdys männän reunassa voi vaikeuttaa pumpun painamista tai saada sen kiinni. Vääntynyt pumpun runko voi päästää ilmaa annostelukammioon, jolloin pumppu menettää tehon muutaman ruiskutuksen jälkeen. Merkkien, joissa käytetään runsaasti etanolia sisältäviä formulaatioita, muovin on myös kestettävä kemiallista turpoamista tai halkeilua.
Tiiviste ja jousi ovat yhtä tärkeitä. Tiiviste tiivistää alueen, jossa pumppu on kiinnitetty pulloon, ja jousi antaa palautusvoiman jokaisen ruiskutuksen jälkeen. Molempien on selviydyttävä kosketuksesta hajuvesiöljyjen, etanolin ja eteeristen öljyjen kanssa. Vedessä toimiva pumppu voi epäonnistua ankarassa tuoksutiivisteessä, minkä vuoksi materiaalien yhteensopivuuden testaus on osa kehitysprosessia.
Muodon jälkeen alumiiniosat anodisoidaan. Tämä sähkökemiallinen prosessi luo tiheän oksidikerroksen metallipinnalle. Kerros parantaa kovuutta, suojaa korroosiolta ja imee väriä kultaa, hopeaa, mustaa, ruusukultaa tai mukautettuja merkkivärejä varten. Hajuvesipakkauksissa anodisointi on enemmän kuin kosmeettinen vaihe; se on tärkein este paljaan alumiinin ja ympäristön välillä.
Huono anodisointityö voi aiheuttaa värien yhteensopimattomuutta, hapettumisjälkiä tai pinnan himmeyttä ajan myötä. Ostajien tulee tarkastaa näytepinnat samoissa valaistusolosuhteissa, joita he käyttävät lopputuotteessa. A opas anodisoitujen kaulusten hapettumisen ja kitkajälkien estämiseen selittää, kuinka pinnan laatua ylläpidetään käsittelyn ja pakkaamisen avulla.
Koristeellisia metalliosia varten a kullan tai hopean anodisoitu hajuvesiporraskaulus näyttää, kuinka sama alumiinisubstraatti voi tuottaa hyvin erilaisia visuaalisia viimeistelyjä eloksointiprosessista riippuen.
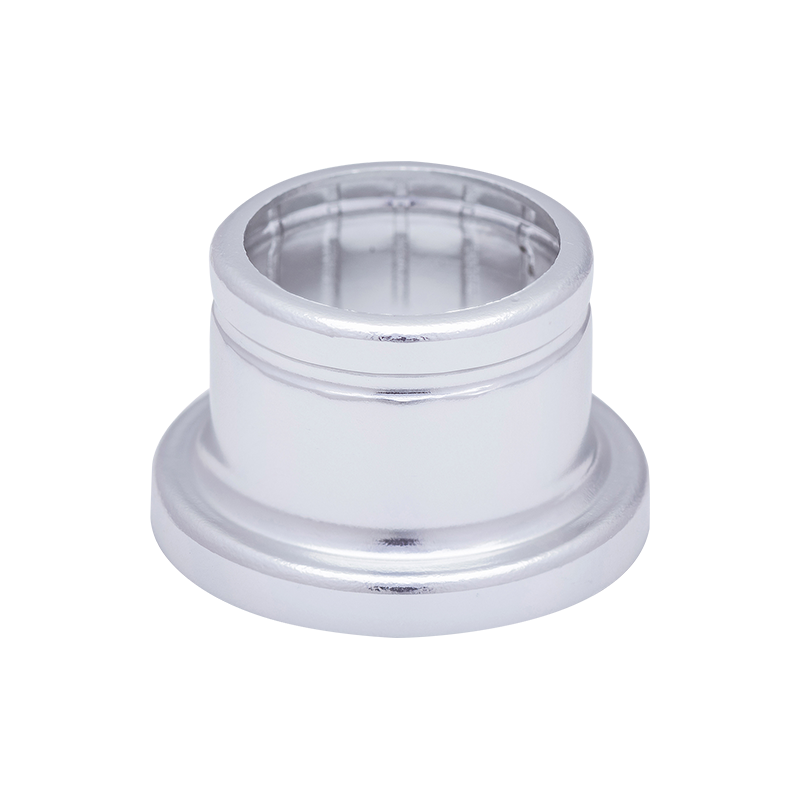 Mukautettu XY-ZT-17.3 * 14DBSNG kulta/hopea hajuvesisuojus kaulus alumiini porrastettu kaulus Zhangjiagang XinYe Chemical Sprayer Co., Ltd. on erikoistunut räätälöityihin ja tukkumyyntiin XY-ZT-17.3 * 14DBSNG kultaa/hopeaa hajusteen korkkikaulus alumiini... Näytä tuote →
Asennus on paikka, jossa tarkkuudesta tulee suorituskykyä. Muovinen pumpun runko työnnetään alumiinikuoreen, jousi ja pallo asetetaan, kara ja toimilaite kohdistetaan ja upotusputki asennetaan. Lopullinen kiinnitystapa riippuu pumpun tyylistä.
Puristuspumput puristetaan mekaanisesti lasipullon kaulaan, mikä luo tiivisteen metallin muodonmuutoksen kautta. Puristuspumput välttävät tämän muodonmuutoksen, mikä voi yksinkertaistaa joitain täyttölinjoja, mutta vaatii erilaisen tiivistestrategian. Ruuvipumput kierretään kaulaan, ja ne on helpompi irrottaa ja kiinnittää.
15 mm kaulalle a 15 mm:n puristushajuvesipumppu, jossa on lyhyempi runko on kompakti valinta. Lisätietoja tämän luokan toiminnasta löytyy osoitteesta yleiskatsaus FEA15 puristuspumpputeknologiaan hajuvesi- ja kosmetiikkasumuttimiin .
 15 mm FEA15 puristushajuvesipumppu sumutin automaattiseen tuoksujen täyttöön Konsistenssi 15 mm:n puristushajuvesipumppu lyhyemmällä toimilaitteen liikematkalla, optimoitu automatisoituja pullotuslinjoja varten. Varmistaa luotettavan annostuksen ja... Näytä tuote →
Automaattinen kokoonpano vähentää vaihtelua, mutta vain, jos prosessi on määritetty oikein. Puristussyvyys, jousen istukka, tiivisteen sijoittelu ja toimilaitteen kohdistus on kaikki säädettävä kapeissa rajoissa. Jos puristus on liian löysä, pumppu vuotaa. Jos se on liian tiukka, tiiviste voidaan leikata ja pullo voi halkeilla kokoamisen aikana.
Alla olevassa taulukossa on yhteenveto tärkeimmistä valmistusvaiheista, tärkeistä parametreista ja vioista, joita voi ilmetä, kun hallinta menetetään.
| Vaihe | Tärkeimmät parametrit | Laaturiski |
|---|---|---|
| Alumiininen leimaus | Seinän paksuus, halkaisija, pintakäsittely | Epätasainen seinämän paksuus, naarmut, purseet |
| Ruiskuvalu | Osan mitat, pintakäsittely | Väännys, välähdys, tukkeutuneet suutinkanavat |
| Anodisointi | Oksidikerroksen paksuus, värin konsistenssi | Värien yhteensopimattomuus, huono tarttuvuus, korroosio |
| Kokoonpano | Puristussyvyys, jousiistuin, tiivisteen sijoitus | Vuoto, löysä toimilaite, epäjohdonmukainen ruiskutus |
| Testaus | Esikäsittelytilavuus, iskuvoima, ruiskutuskuvio | Hylätyt yksiköt, jotka voivat saastuttaa täyttölinjoja |
Ruuvityylisiin sulkimiin sovelletaan samoja periaatteita. Alumiinikuoressa voi olla kierteet, jotka vastaavat standardisoitua viimeistelyä, kuten 13/415 tai 18/410. Ostajat, joiden on ymmärrettävä, miten nämä formaatit käyttäytyvät käytännössä, voivat lukea kuinka alumiiniruuvit hienosumupumppuruiskut ovat kehittyneet teknologian iteraatiosta markkinamalliksi .
Alumiinihajuvesisuihkupumpun tuotannon laadunvalvonta ei ole yksi lopputarkastus. Se tapahtuu leimaamisen, muovauksen, anodisoinnin ja kokoonpanon aikana. Valmistaja, jolla on omistautunut laadunvalvonta- ja tuotekehityshenkilöstö, voi mitata komponenttien mitat, testata ruiskutusmäärän ja tarkistaa vuodot ennen kuin pumppu saavuttaa täyttölinjan.
XinYe Chemical Sprayerilla on kolme tuotantolaitosta, jotka kattavat yhteensä 100 000 neliömetriä maata ja 250 000 neliömetriä lattiapinta-alaa ja joissa työskentelee yli 600 työntekijää. Laadunhallinnan ja teknisen kehityksen parissa työskentelee lähes 100 työntekijää. Yhtiö ilmoittaa myös, että sen laatujärjestelmä on ISO9001-2008 sertifioitu. Valmistusketjuun kuuluu alumiinin leimaaminen, ruiskupuristus, alumiinin anodisointi ja automatisoitu kokoonpano, mikä antaa ostajille yhden vastuullisen lähteen kriittisistä pumpun komponenteista.
Kun arvioit toimittajia, tarkista seuraavat seikat:
Valmistusprosessin ymmärtäminen asettaa nämä kysymykset kontekstiin. Pumppu, joka epäonnistuu testauksessa, ei yleensä ole satunnainen vika; se johtuu leimaamisen, muovauksen tai kokoonpanon toleranssiongelmasta. Oikeita kysymyksiä esittämällä ostajat voivat valita toimittajan, jonka prosessi on yhtä tarkka kuin itse pumppu.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


